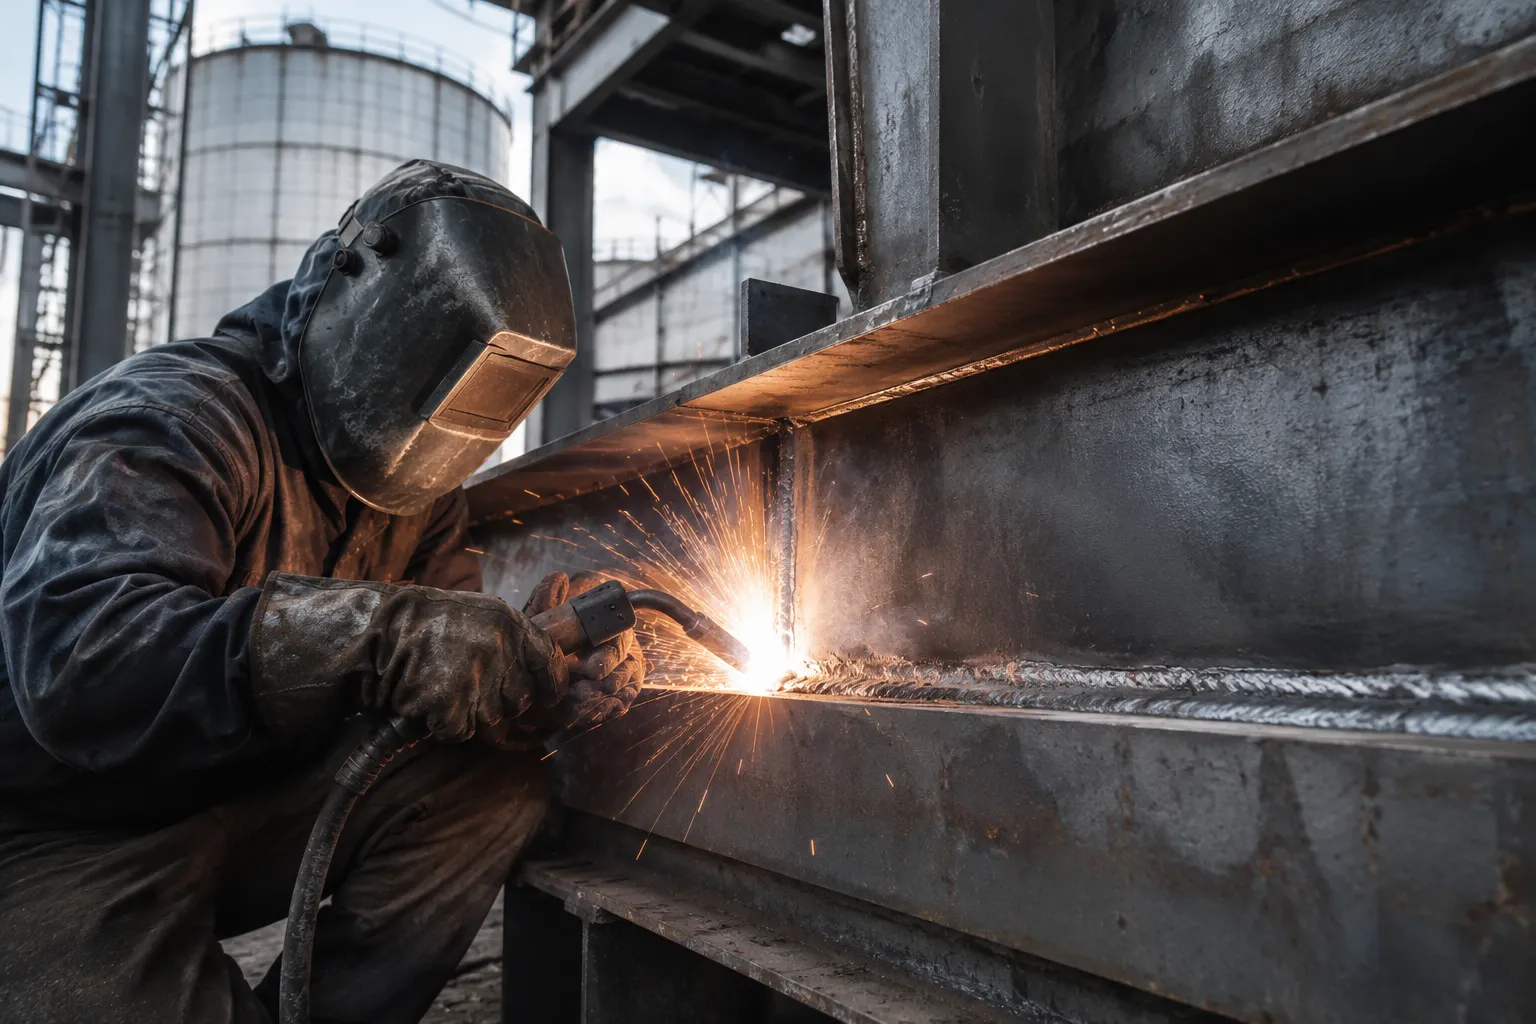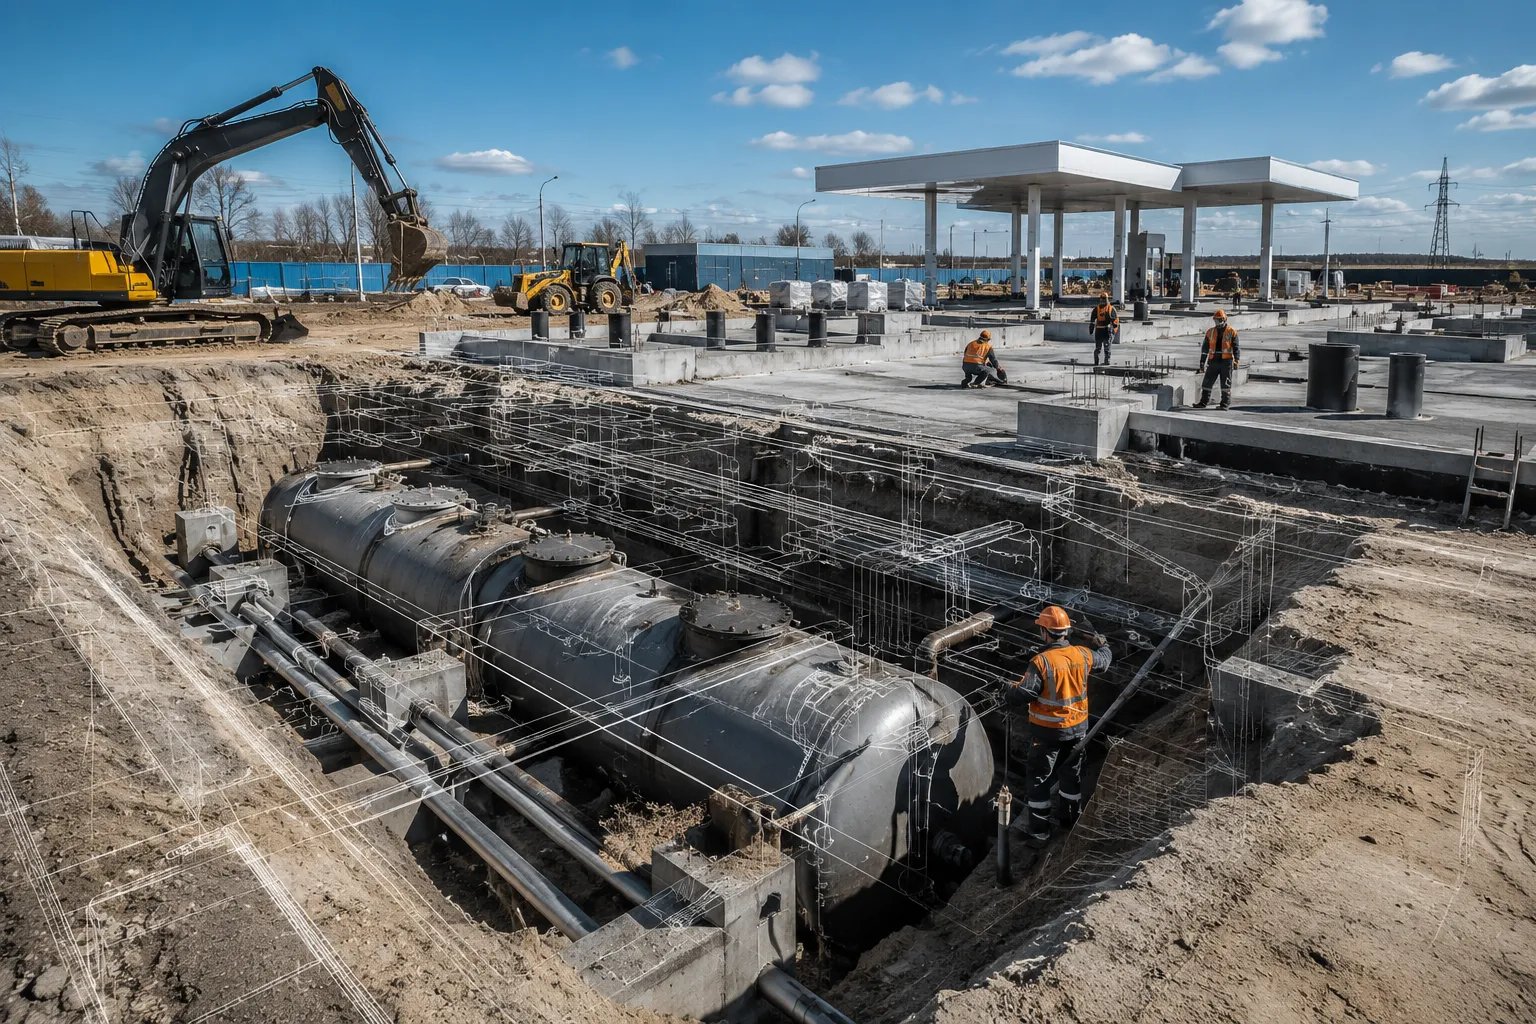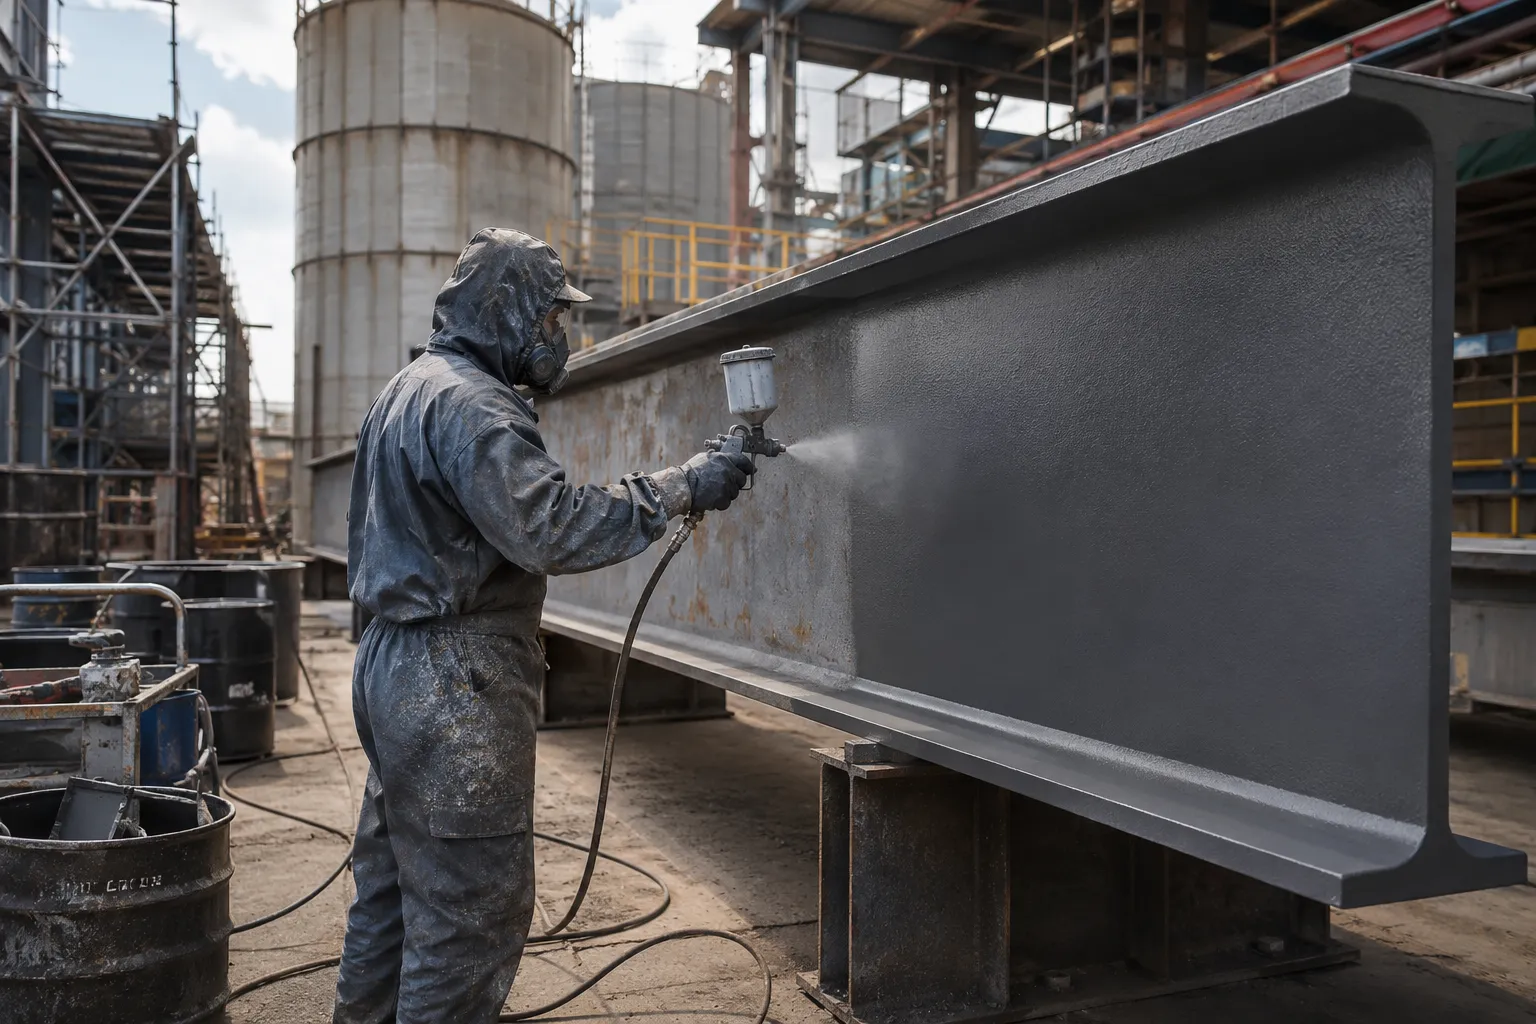
Стыковые швы в стальных резервуарах и ёмкостном оборудовании на АЗС и производственных площадках чаще всего становятся первыми зонами коррозионного поражения и потери герметичности. Стыковой шов — место соединения двух кромок металла при сварке; это зона с изменённой микроструктурой, концентратом напряжений и повышенной чувствительностью к влагосодержанию и агрессивным компонентам среды. Игнорирование специфики поведения швов оборачивается дорогостоящими ремонтами, простоем объектов и риском экологических последствий. Разбор конкретных механизмов разрушения, технических приемов защиты и практических мер контроля позволяет существенно продлить ресурс ёмкостного оборудования в климатических и техногенных условиях Саратовской области.
Почему стыковые швы критичны для резервуаров
Стыковые швы объединяют несколько факторов риска одновременно: локальная пластичность металла изменена термической обработкой сваркой, в шве и в зоне термического влияния возникают микротрещины и остаточные напряжения, геометрические дефекты (подрезы, непровары) создают концентрации напряжений, а покрытия хуже сцепляются с поверхностью со швом. В ёмкостных системах добавляется влияние продуктов (бензины, дизтопливо, растворители), конденсата и сезонных температурных колебаний.
Для регионов типа Саратовской области существенное значение имеют сезонные колебания температуры и содержание солей на дорогах, которые при транспортировке попадают на площадки АЗС, и периодическая повышенная влажность у береговой зоны Волги. Эти факторы усиливают электрохимические процессы коррозии и механические напряжения при циклических тепловых нагрузках.
Основные механизмы разрушения швов
1. Электрохимическая коррозия: разность потенциалов между сварным швом и основной металлоконструкцией способна инициировать локальную электрохимическую коррозию. Если присутствует электролит (вода с солями), процесс ускоряется.
2. Межкристаллитная и напряжённо‑коррозионная трещинообразование: термический градиент при сварке изменяет структуру металла, образуя зоны повышенной хрупкости и предрасположенности к трещинам под действием напряжений.
3. Абразивное и механическое повреждение покрытий: зоны сварки чаще подвергаются механическим контактам при обслуживании, что приводит к нарушению защитных слоёв.
4. Термические циклы и усталость: ежедневные и сезонные перепады температур вызывают расширение/сжатие металла, концентраторы напряжений в швах становятся зародышами усталостных трещин.
5. Химическое воздействие топлива и растворителей: проникающие через микропоры покрытия компоненты топлива разрушают металл непосредственно у поверхности шва.
Понимание сочетания перечисленных механизмов важно при выборе методов защиты и контроля.
Проектирование и конструктивные меры
Материальный выбор и допуски
Выбирать сталь с композиционными свойствами, учитывающими требуемую коррозионную стойкость и свариваемость. Легированные марки предлагают большую коррозионную устойчивость, но требуют контроля термической обработки. Задавать допуски на толщину стенок с учётом коррозионного запаса и удобства последующей ревизии. Предусматривать границы доступности для осмотра и ремонтных работ.
Геометрия швов и подгонка кромок
Проектировать кромки с минимальными зазорами, но достаточными для качественного провара. Уменьшать количество сложных конфигураций, где возможно задержание влаги. Применять фаски и защитные канавки так, чтобы обеспечить равномерный провар и минимизировать подрезы.
Технология сварки и контроль
Применять методы сварки с минимальным нагревом зоны термического влияния, где это допустимо (например, полуавтоматическая сварка с контролем теплоinput). Определять допустимый температурный режим и межслойный подогрев для сохранения структуры металла. Внедрять контроль качества швов не только визуально, но и с помощью неразрушающих методов: ультразвуковой контроль, магнитопорошковая дефектоскопия, капиллярные методы там, где допустимо. Важна квалификация сварщиков и ведение сварочных журналов с параметрами процесса.
Конструктивные решения для герметичности
Использовать прокладки и уплотнения в местах проходов труб и обвязки, предусматривать дренажные и вентиляционные точки для предотвращения накопления конденсата у швов. Проектировать вторичные ёмкости или приямки с удержанием утечки для АЗС, чтобы снизить экологические риски при локальном повреждении шва.
Покрытия и слойная защита
Покрытие поверхностей надёжно перекрывает доступ агрессивной среды к металлу. Разделение защиты на несколько уровней снижает вероятность тотального отказа:
— Грунтованный слой: обеспечивает анодно- или инактивирующее действие, улучшает адгезию последующих слоёв.
— Базовое покрытие: многослойный состав, стойкий к УФ, температурным колебаниям и агрессивным жидкостям.
— Верхний слой/изоляция: химически стойкий лак или полимерная мембрана для зон с повышенным абразивным и химическим воздействием.
Особое внимание уделять подготовке поверхности перед нанесением: удаление окалины и пыли, обезжиривание, контроль шероховатости и сухости. Швы требуют локального шлифования с последующим нанесением слоя антикоррозионного состава, минимизируя зоны перехода «металл‑покрытие».
Катодная защита и электрохимические методы
Катодная защита — способ предотвращения коррозии металла путём изменения электрохимического потенциала поверхности; применяется как активный метод для подземных и частично заглублённых резервуаров. Для резервуаров и подземных частей ёмкостей используются два основных варианта:
— Система жертвенных анодов: установка анодов из более активно корродирующих материалов, которые отдают ток и защищают основной металл.
— Активная (импринтированная) катодная защита: использование источников постоянного тока с контролируемым потенциалом.
Ключевые моменты при проектировании катодной защиты: оценка распределения токов, контроль переходных сопротивлений, обеспечение доступа для инспекции анодов и защитных систем. Важно учесть возможные взаимодействия между защитой и другими элементами конструкции, предотвратить нежелательное поднятие потенциалов в стыковых зонах, которые могут ухудшить условия для адгезии покрытий.
Мониторинг и инспекция как часть защиты
Регулярный мониторинг не только фиксирует уже произошедшие поражения, но и позволяет выявить предрасположенные зоны. Для стыковых швов эффективны:
— Визуальный осмотр с использованием бинов и зеркал для труднодоступных мест.
— Неразрушающие методы контроля (ультразвук, магнитопорошковая дефектоскопия, капиллярная дефектоскопия) для оценки внутреннего состояния шва и зоны термического влияния.
— Электрохимические измерения потенциалов в системах с катодной защитой, контроль тока анодов и состояния электрооборудования.
— Регистрация температурных циклов и влажности вблизи швов, особенно в помещениях с резкими перепадами.
Инструментальный контроль должен сочетаться с документацией: ведение календаря проверок, фотографирование и хранение данных, оценка динамики изменений. Это обеспечивает более точное прогнозирование срока службы отдельных узлов.
Практические советы
— Проводить предварительную оценку геометрии кромок и устранение незакрытых подрезов до нанесения покрытия.
— Выбирать марку стали с учётом коррозионного запаса и условий эксплуатации.
— Своевременно контролировать параметры сварки и фиксировать их в технологических картах.
— Наносить многослойную систему покрытий с контролем адгезии на стыковых швах.
— Устанавливать катодную защиту для заглублённых частей и контролировать потенциалы регулярно.
— Проводить ультразвуковой контроль на этапе ввода в эксплуатацию и в плановом режиме.
— Проектировать доступные точки для дренажа и удаления конденсата вблизи швов.
— Сопоставлять данные инспекций с эксплуатационными журналами и корректировать графики работ.
Сценарии эксплуатации и принятие решений
Разные режимы эксплуатации требуют разных приоритетов. Для АЗС с высокой интенсивностью смен и частыми операциями по приёмке топлива первичное внимание отдавать герметичности швов и быстрому обнаружению утечек. Для производственных объектов с агрессивными технологическими средами важнейшую роль играет химическая стойкость покрытий и контроль электрохимических потенциалов.
В условиях реконструкций и модернизаций часто выгоднее заменить локально проблемный участок с применением современных технологий сварки и защиты, чем проводить полную замену ёмкости. При этом решение должно опираться на данные неразрушающего контроля и оценки остаточного ресурса металлоконструкции.
Практический пример адаптации под климат Саратовской области
На площадках, где наблюдаются резкие перепады температур и сезонные осадки, следует предусмотреть расширенные меры по контролю конденсата: вентиляционные каналы с автоматическими клапанами, локальные электрообогреватели для предотвращения промерзания дренажных систем и использование покрытий с большей эластичностью для компенсации температурных деформаций. Для территорий с повышенным содержанием дорожных солей — увеличивать частоту наружной инспекции и выбирать покрытия, стойкие к хлоридным расплавам.
Контроль за качеством сварки особенно важен при работе с тонкостенными резервуарами, где излишний прогрев приводит к деформации и снижает коррозионную стойкость. Применение прецизионных технологий сварки и последующей механической обработки швов минимизирует риск возникновения микроподрезов и пор.
Заводская предсборка модульных элементов с последующей минимальной сваркой на объекте снижает количество стыков в полевых условиях и улучшает качество швов. Однако необходимо учитывать логистику и условия подъёма модулей на площадке, особенно в условиях ограниченного пространства на городских АЗС.
Спокойный системный подход к защите швов уменьшает частоту аварийных ремонтных работ и снижает длительность простоев, что особенно важно для объектов с ограниченной доступностью ремонтных бригад.
Надёжная организация контроля и оптимизация конструктивных решений для стыковых швов дают измеримый экономический эффект: снижение аварийности, уменьшение объёмов срочного ремонта и продление межремонтных интервалов. Такой подход повышает технологическую устойчивость ёмкостного оборудования и снижает экологические риски при эксплуатации на территории с характерными климатическими и техногенными особенностями Саратовской области.