Резервуар — металл ёмкости для хранения жидкостей или газов, применяемых на АЗС и производственных объектах. Сварной шов — место соединения металлоконструкций, выполненное путём сварки; именно на швах концентрируются механические и коррозионные риски. В условиях Саратовской области сочетание сезонных температурных колебаний, агрессивной дорожной химии и подземных вод требует специфического подхода к защите сварных швов и фланцевых соединений топливных ёмкостей. Неправильный подбор технологий, материалов или организации контроля приводит к локальным повреждениям, утечкам и длительным простоям.
Ключевой принцип надёжности — работать с узкими, но критическими аспектами: качество сварки, управление микроклиматом зоны шва, защита от электрохимической коррозии и гарантированная система обнаружения первичных повреждений. Далее изложены технологические и организационные решения, помогающие сохранять целостность сварных соединений от изготовления до эксплуатации.
Причины и механизмы повреждений сварных швов
— Микроструктурные дефекты. Поры, непровар, трещины и включения металла возникают при неправильной технике сварки или загрязнённой заготовке. Такие дефекты служат инициаторами коррозии и усталостных разрушений.
— Электрохимические контакты. Различия потенциалов между стальной конструкцией и примыканиями из других металлов вызывают гальваническую коррозию — локальное ускоренное разрушение в зоне контакта.
— Сердечная коррозия и питтинг. Питтинг — локализованная коррозия, образующая небольшие углубления; на сварных швах питтинг часто провоцируется остатками флюса, хлоридными загрязнениями или плохой адгезией покрытия.
— Стресс-коррозионное растрескивание. Напряжения, оставшиеся после сварки, в сочетании с агрессивной средой могут вызывать растрескивание, особенно в зонах концентраторов напряжений (фланцы, переходы, концовки).
— Механическая нагрузка и температурные циклы. Суточные и сезонные изменения температуры вызывают расширения и сжатия металла; плохо рассчитанные компенсационные элементы и опоры приводят к накоплению усталости в швах.
Материалы и проектные решения
— Выбор стали. Для резервуаров обычно применяются низкоуглеродистые и низколегированные стали с хорошей свариваемостью. Для критичных узлов рассматривать металлоконструкции с улучшенной стойкостью к хлоридной коррозии; нержавеющая сталь уместна там, где требуется высокая химстойкость, но её контакты с углеродистой сталью требуют защиты от гальванической пары.
— Конструкция швов. Предпочтительнее проекты, минимизирующие количество боковых и торцовых стыков в зоне контакта с продуктом. Прямые удобные фаски и равномерный профиль шва облегчают контроль качества и снижают концентрацию напряжений.
— Тепловая обработка. Предварительный подогрев металла перед сваркой и посттермическая обработка (PWHT — послесварочная термическая обработка) уменьшают остаточные напряжения и риск образования хрупкой зоны возле шва.
— Дренаж и доступность. Проектировать так, чтобы вода и конденсат не скапливались в прилегающих углублениях; предусматривать доступ для инспекции, замены изоляции и ремонтных работ.
Антикоррозионные мероприятия
— Подготовка поверхности. Для долговечности покрытия требуется степень очистки металла до заданного стандарта (пескоструйная очистка до профиля). Остатки окалины, масла или флюса прямо влияют на адгезию защитного слоя.
— Защитные покрытия и обмазки. Выбирать покрытия, устойчивые к топливам и парообразованию, с учётом местных температурных амплитуд. Линейные полиуретановые и эпоксидные системы часто применяются наружно; внутренняя защита — полимерные покрытия, стойкие к бензину и дизелю.
— Катодная защита. Катодная защита — метод предотвращения коррозии металлических конструкций путём приложения внешнего катода или тока; применяется двумя способами: с жертвенными анодами (сакрификационные аноды) и с системой принудительного тока (impressed current). Для подземных участков или скрытых швов катодная защита эффективно снижает скорость коррозии.
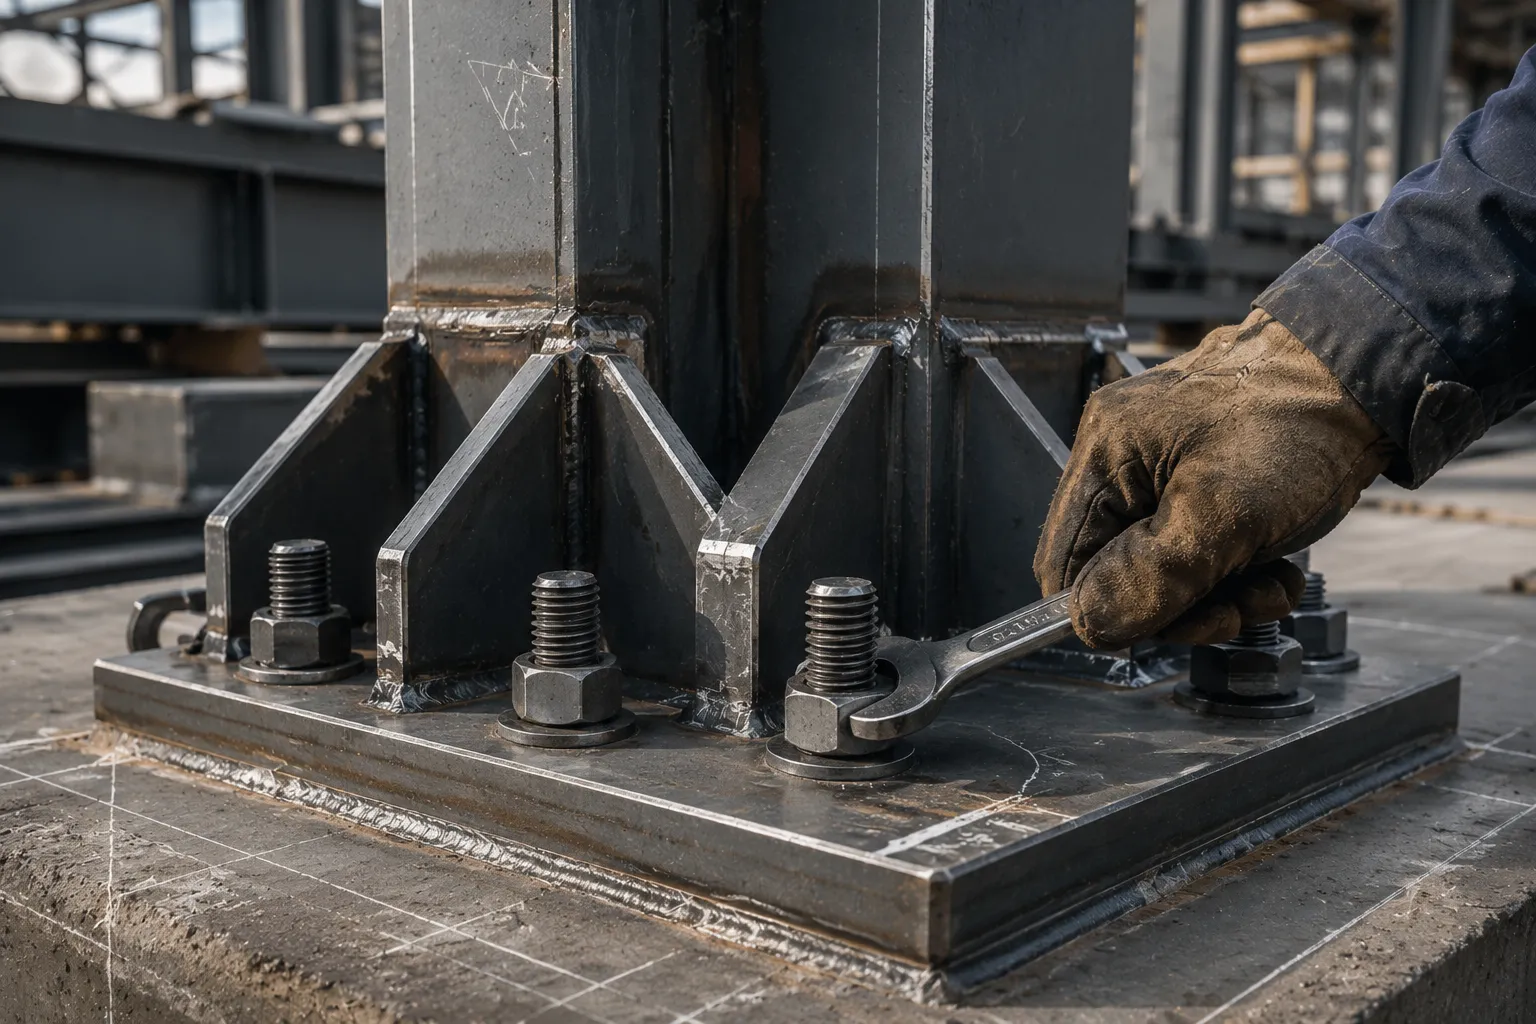
— Герметизация фланцев. Фланцевые соединения требуют особого внимания: использование паронитовых или графитовых прокладок, равномерный затяжной момент болтов, контроль торцевых зазоров и покрытие болтовых узлов специальными антикоррозионными составами.
Контроль качества сварки и методы НДТ
— Входной контроль материалов и сварочного провода. Проверка химического состава и механических свойств обеспечивает соответствие проектным требованиям.
— Сварочная процедура и квалификация. Наличие утверждённой сварочной процедуры (WPS) и подтверждённых квалификаций сварщиков — обязательные элементы контроля.
— Визуальный контроль (VT). Первичная проверка швов на наличие поверхностных дефектов и нарушений геометрии.
— Ультразвуковой контроль (UT). Ультразвуковой контроль — метод неразрушающего контроля, использующий акустические волны для обнаружения внутренних дефектов в швах; подходящий для выявления непроваров и трещин.
— Рентгенографический контроль (RT). Обеспечивает изображение внутренних дефектов; эффективен для ответственных узлов, где требуется высокая степень гарантии.
— Контроль адгезии и толщины покрытия. Толщиномеры и тесты на адгезию помогают обеспечить долгосрочную работоспособность покрытий.
Организация эксплуатации и мониторинга
— Система обнаружения утечек. Внедрение уровневого и дифференциального мониторинга, датчиков давления и систем контроля вторичного утепления помогает обнаружить даже малые потери продукта до того, как шов превратится в серьёзную проблему.
— Сезонное обслуживание. В регионе с выраженными сезонными колебаниями температур планировать инспекции и малые ремонты в переходный период (перед заморозками и после оттепелей), когда изменения напряжений наиболее выражены.
— Документация и «карта швов». Ведение актуальной карты сварных соединений с записями о применённых технологиях, номерах WPS и результатах НДТ позволяет проводить адресные ремонты и анализировать динамику дефектов.
— Анодная замена и контроль заземления. Для систем катодной защиты важно фиксировать состояние анодов и параметры тока; вовремя менять истощённые элементы и проверять сопротивление заземляющих контуров.
Особенности для Саратовского региона
— Морозно-оттепельные циклы. Частые перепады температуры создают дополнительные циклические напряжения, особенно опасные на участках сварных швов с выраженными концентраторы напряжений.
— Повышенная запылённость и дорожная химия. Попадание солей и реагентов на поверхности конструкций ускоряет локальную коррозию; фланцевые зоны и днища резервуаров требуют регулярной очистки и дополнительной защиты.
— Грунтовые условия. Переменная влажность грунта влияет на эффективность катодной защиты и вызывает динамику в подвижности опор — учитывать в расчётах опорной части резервуара.
— Подготовка к монтажу. Тёплые цеховые условия для изготовления крупных узлов снижают риск водородного охрупчивания и дефектов швов; при монтажных работах на морозе использовать нормированные режимы пред- и постнагрева.
Технические решения для минимизации рисков
H3 Контроль технологической дисциплины
— Применять утверждённые WPS и проверять соответствие режимов сварки записям в журнале.
— Использовать преднагрев и условия с контролируемой влажностью для электродов и проволоки.
— Вести журнал подогрева и температурных режимов при каждом шве.
H3 Инженерные барьеры и системы раннего обнаружения
— Применять двойные стенки и системы поддонов для критичных резервуаров; в межстенном пространстве устанавливать контрольные датчики.
— Размещать датчики вибрации и акустической эмиссии в зонах наиболее вероятного зарождения дефектов для оперативного реагирования.
H3 Проектные допуски и стандарты исполнения
— Увеличить радиусы скруглений в местах переходов и отказаться от резких изменений сечения.
— Обеспечить доступность для НДТ и ремонта: предусматривать технологические люки и площадки обслуживания.
Практические рекомендации
— Сформулировать требование к подготовке поверхности до заданного класса чистоты перед нанесением покрытия.
— Проверять параметры сварочного режима и вести запись каждого шва в журнале качества.
— Сопоставлять результаты ультразвуковых и радиографических обследований для критичных узлов.
— Планировать пред- и постнагрев в зависимости от толщины и марки стали.
— Устанавливать систему катодной защиты для подземной части и фиксировать параметры работы регулярно.
— Проектировать фланцевые узлы с учётом протоколов равномерной затяжки и защитных покрытий для болтов.
— Осуществлять контроль петель заземления и коррозионного потенциала грунта при монтаже и в процессе эксплуатации.
— Обеспечивать пустые пространства отводами и дренажами, исключающими застой конденсата.
— Интегрировать датчики уровня и утечки в общую систему мониторинга резервуарного парка.
— Планировать сезонные инспекции после резких перепадов температур и после применения реагентов на территории.
Практическая ценность подхода заключается в уменьшении вероятности локальных повреждений и удлинении ресурса резервуаров через сочетание качественной сварки, продуманной антикоррозионной стратегии и регулярного мониторинга. Согласованность проектных решений, технологий изготовления и режимов эксплуатации обеспечивает предсказуемое поведение сварных соединений в условиях Саратовской области и снижает вероятность аварийных ситуаций.